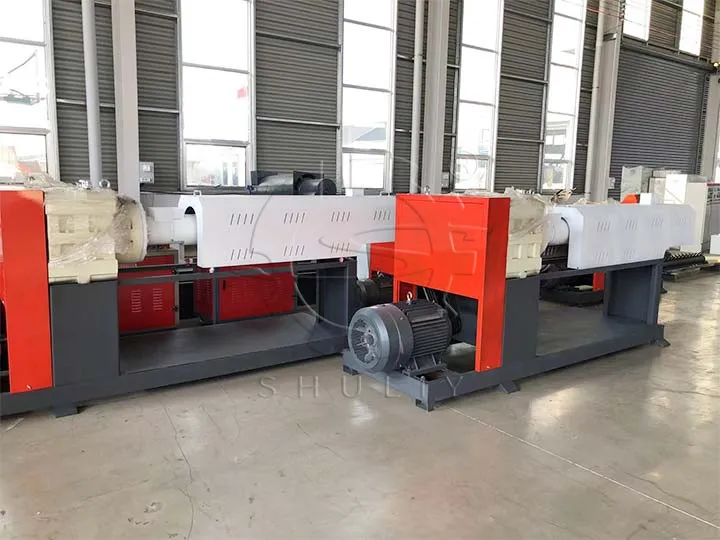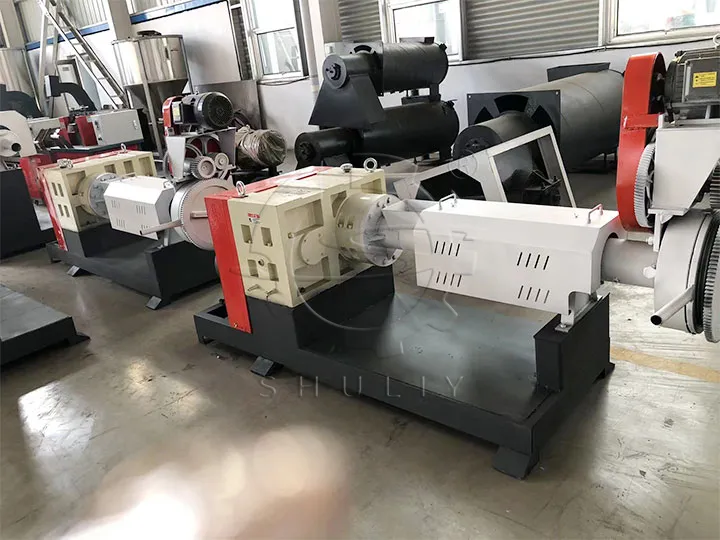
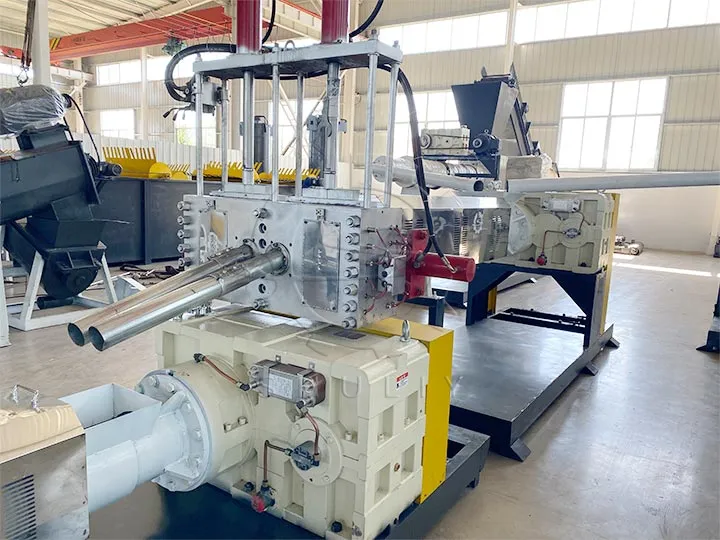
Kunststoffschrott-Granulatoren zeigen in der Praxis manchmal das Phänomen des Bandbruchs beim Extrudieren. Dies kann durch verschiedene Faktoren verursacht werden. In diesem Artikel analysieren wir mehrere häufige Ursachen und bieten entsprechende Lösungen als Referenz.
Instabile Temperatur des Kunststoffschrott-Granulators
Die Temperatur des Kunststoffpelletierungs-Recyclingmaschine spielt eine entscheidende Rolle im Extrusionsprozess. Wenn die Temperatur instabil oder zu hoch ist, führt dies leicht zu Kunststoffbrüchen. Die Lösung besteht darin, eine konstante Temperatur durch Anpassung des Heizsystems des Langsamläufer-Granulators aufrechtzuerhalten. Dadurch wird sichergestellt, dass der Kunststoff während des Extrusionsprozesses eine gute Fließfähigkeit behält.
Verschleiß der Schnecke
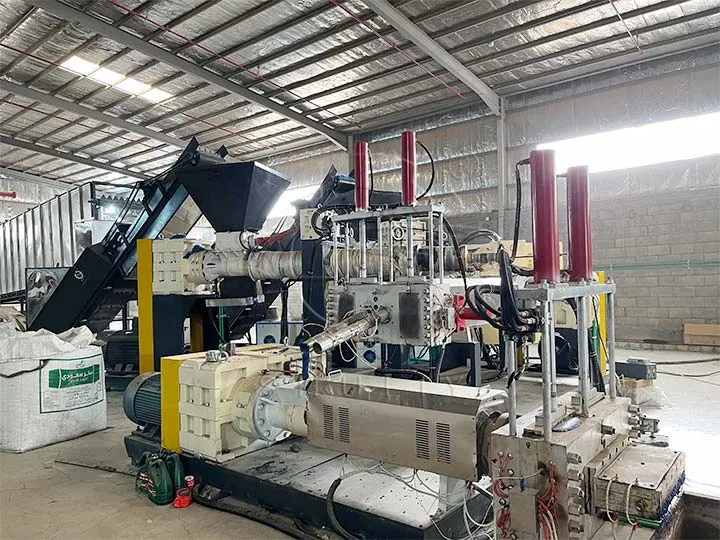
Die Schnecke ist die Schlüsselkomponente des Kunststoffschrott-Granulators. Starker Verschleiß der Schnecke der Kunststoffpelletierungs-Recyclingmaschine beeinträchtigt den Extrusionseffekt und führt zu Bandbruch. Regelmäßige Inspektion der Schnecke und rechtzeitiger Austausch stark abgenutzter Schnecken können dieses Problem effektiv lösen.
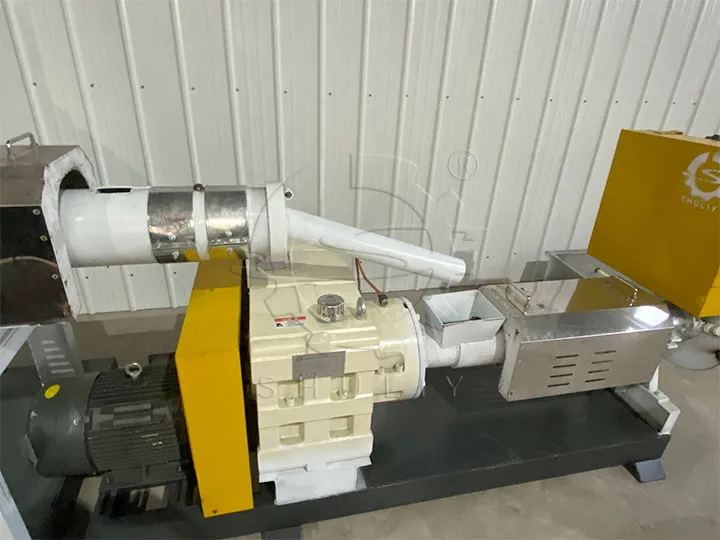
Ungeeignete Extrusionsgeschwindigkeit
Zu schnelle oder zu langsame Extrusionsgeschwindigkeiten von Kunststoffschrott-Granulatoren können dazu führen, dass Kunststoffbänder brechen. In diesem Fall muss die Extrusionsgeschwindigkeit der Langsamläufer-Granulatoren angemessen angepasst werden. Ziel ist es, sicherzustellen, dass der Kunststoff während des Extrusionsprozesses eine stabile Fließgeschwindigkeit beibehält.